
包装设计与生产中的问题,大多集中在流程衔接、色彩管理、结构打样、材质工艺匹配、小批量成本、环保合规和交期控制这几个环节。核心答案是:把设计、打样、选材、工艺、量产当成一条链来管理,每个节点都设定可验证的标准,问题就会从“事后救火”变成“事前预防”。下面按实际生产顺序逐项拆解。
包装设计与生产的基本流程是怎样的
规范的包装项目通常分为六个阶段,每个阶段都有明确的交付物和确认动作。流程走完整,后面九成的纠纷都能避免。
一、需求梳理与策划
这一步不是画图,而是把约束条件写清楚:产品尺寸与重量、运输方式、仓储环境、销售渠道(线上快递还是线下货架)、目标人群、预算区间、上架时间。渠道不同,包装的强度要求和展示要求差别很大,电商包装要扛摔扛压,货架包装要讲陈列面,这些必须在设计前定下来。
二、结构与平面设计
结构设计先于平面设计,或者至少同步进行。先确定盒型、内衬、开启方式,再确定印刷面积和展开图。常见错误是先做视觉稿再套结构,结果图案被折线切断、重要信息落在粘口上。
三、打样验证
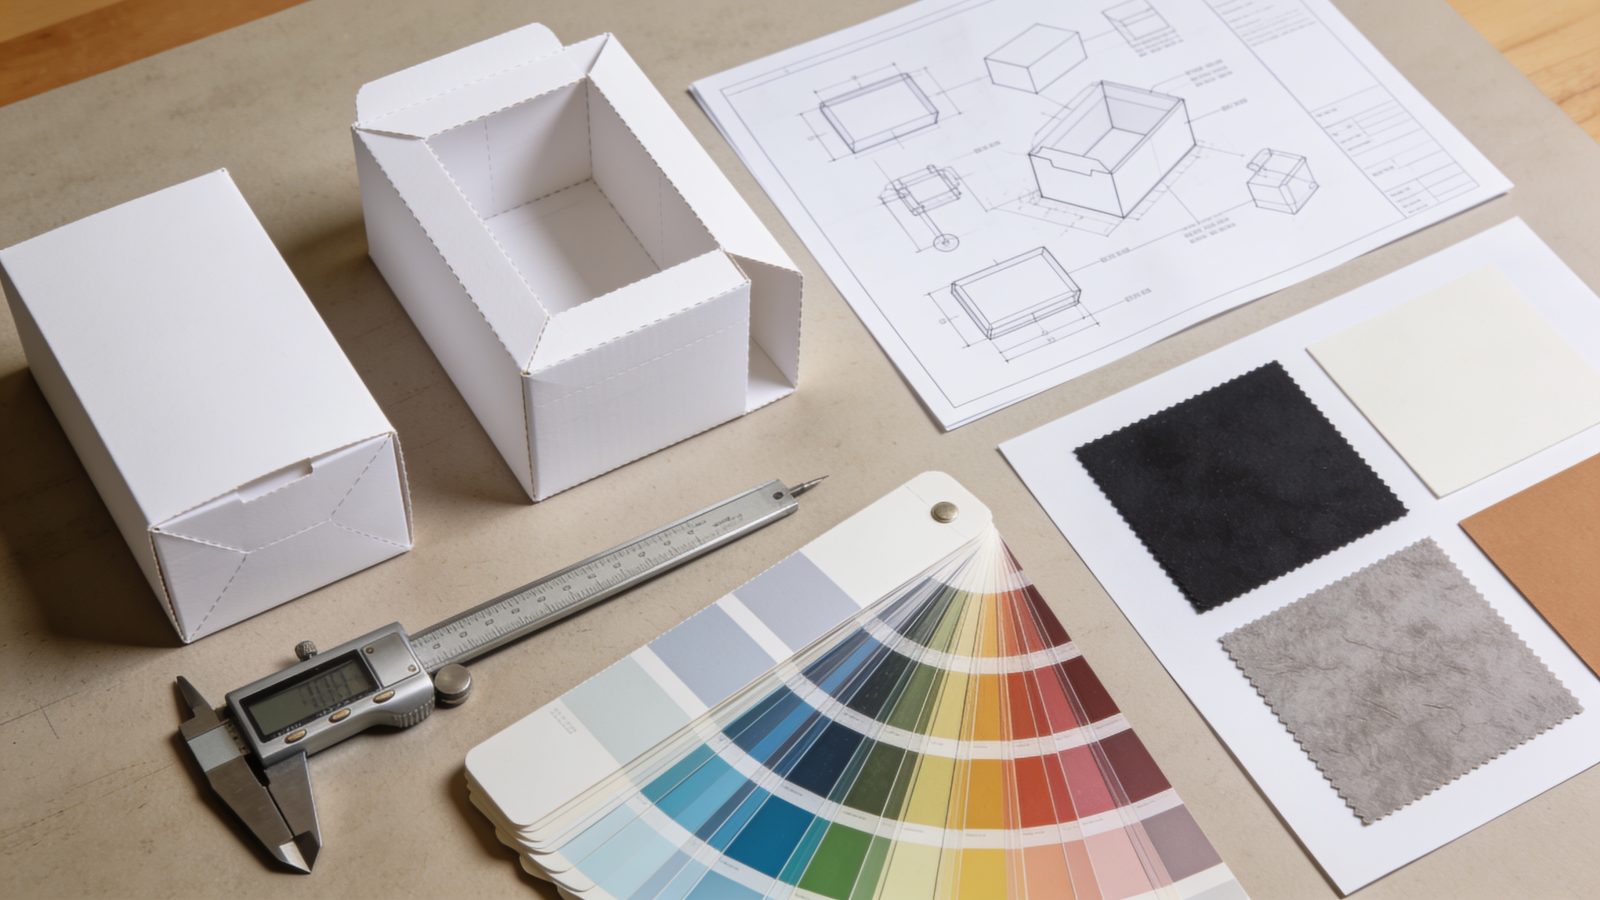
打样分白样(结构样)和彩样(印刷样)。白样验证尺寸、装配、承重、堆码;彩样验证颜色、工艺效果、文字清晰度。两者不能互相替代。
四、印前处理与拼版
包括出血设置、刀模线单独出层、专色与四色分配、拼版套准、陷印处理。印前文件不规范是导致返工的高频原因。
五、批量生产
印刷、表面处理、模切、糊盒或装订、组装内衬。每道工序之间应安排抽检,而不是等成品出来再全检。
六、验收与入库
按事先约定的质量标准抽检:色差范围、模切精度、粘合强度、数量短溢装比例。标准写在合同里,验收才有依据。
设计稿到成品为什么会出现色差
色差是包装生产中最常见的投诉点,但绝大多数色差不是“印坏了”,而是显示与印刷的物理差异,加上沟通标准不统一造成的。
屏幕色与印刷色的本质区别
设计稿在显示器上是RGB发光色,印刷是CMYK油墨反射色,两者的色域范围不同。高饱和的荧光绿、亮橙、深蓝紫,在CMYK中往往无法还原,只能接近。设计阶段就应切换到CMYK模式预览,并对超出色域的颜⾊提前做替代方案。
材质对颜色的影响
同样的油墨印在白卡纸、牛皮纸、金银卡纸、透明膜上,呈现效果完全不同。非涂布纸吸墨强,颜色偏暗偏哑;涂布纸色彩更亮更饱和。选材阶段就应确认打样用纸与量产用纸一致,否则打样确认等于白做。
工艺叠加带来的偏移
覆哑膜会让颜色整体变深、对比度下降;UV光油会让局部变亮;烫金烫银会改变相邻区域的视觉感受。这些效果在设计稿上很难准确模拟,必须靠实物样确认。
控制色差的实操办法
- 提供Pantone色号作为专色标准,而不是只给屏幕色值。
- 量产前签样,签样件保留双方各一份,作为验收基准。
- 约定可接受的色差范围,并在标准光源下比对。
- 同一批次尽量一次印完,分批印刷容易产生批间色差。
包装结构打样需要注意哪些细节
结构打样是成本最低的纠错环节,但很多项目把打样做成了“看一眼像不像”,忽略了真正影响量产的问题。
尺寸与公差
要确认内尺寸、外尺寸、成品尺寸分别对应哪个数值。纸盒的内尺寸要预留产品取放的余量,太紧会卡货、太松会晃动。模切和糊盒都有公差,设计时就要考虑公差累积,而不是要求生产做到零误差。
材料厚度与结构匹配
同样一个盒型,用不同克重和楞型的纸板,折叠效果、挺度、成型尺寸都会变。打样必须用计划量产的材料,不能用近似材料代替。
装配与使用体验
实际装一次产品,模拟开箱全过程:是否好开、是否易复原、内衬是否固定住产品、运输中会不会移位。很多结构在桌面上没问题,装进快递箱颠簸后就露馅。
刀模与工艺可行性
打样阶段要请生产端确认:折线是否压痕清晰、圆角是否可模切、粘口宽度是否够糊盒机作业、开窗位置是否与内衬冲突。这些问题在打样阶段改,成本几乎为零;量产阶段改,代价很大。
材质与工艺如何搭配才不浪费成本
包装成本的大头在材料,其次在工艺。搭配原则是:把预算花在消费者能感知的地方,在不被注意的地方做减法。
按定位分配预算
产品定位材质建议工艺建议 大众快消常规白卡、瓦楞四色印刷为主,少用专色 中端礼品较高克重白卡、特种纸局部UV或烫印一处做视觉焦点 高端礼盒灰板裱纸、精装结构烫金加击凸,工艺集中不分散避免过度设计
- 工艺种类越多,工序越多,废品率和交期风险越高。三四种工艺叠加往往不如一两种做精。
- 满版烫金、满版UV成本高且容易出瑕疵,改成局部点缀效果更好、成本更低。
- 内衬不必追求复杂,能固定产品、成本可控即可,消费者拆开后通常不会细看。
- 能用标准盒型解决的,不必开新刀模,刀模费和调试时间都是隐性成本。
小批量定制包装如何控制单价
小批量单价高的根本原因是固定成本摊薄不了:制版费、刀模费、调机费、开机废品,这些与数量关系不大。控制单价要从减少固定成本和提升效率入手。
降低固定成本
- 选用已有标准盒型,省去开刀模的费用和时间。
- 减少专色数量,用四色叠印替代专色,省制版费。
- 简化表面工艺,去掉非必要的烫印、击凸工序。
- 与供应商沟通拼版生产,把多个小订单合并上机。
提升效率
- 文件一次做规范,减少改版次数,改版往往伴随重新制版。
- 提前规划订单节奏,把多次小单合并为一次中单,分批提货。
- 接受合理的数量短溢装,不为凑整数增加额外成本。
另外要算总成本而不是只看单价:包装破损率高、开箱体验差导致的退货和差评,往往比单价差异更贵。
环保与合规要求下包装该如何调整
环保趋势对包装的要求集中在减量、可回收、可降解和标识规范几个方向。调整思路是结构优先、材料其次、工艺最后。
减量化设计
- 去掉不必要的多层包装和过度填充,用结构本身提供保护。
- 减小盒体空隙,既省材料又降低运输体积。
- 内衬从塑料吸塑改为纸浆模塑或折叠纸卡。
材料选择
- 优先选用单一材质,便于回收;复合材料回收难度大。
- 减少覆膜,改用水性光油或哑油,纸盒可直接进入废纸回收体系。
- 油墨方面可考虑大豆油墨或水性油墨,降低挥发性物质。
标识与合规
不同销售地区对包装标识、材料声明、回收标志的要求不同,涉及食品接触、儿童用品、化妆品等品类还有额外规定。这类要求应以销售目的地的现行法规和检测机构意见为准,不要凭经验套用。设计阶段就把标识位置预留出来,避免后期贴标破坏整体视觉。
交期延误的常见原因与预防方法
交期问题多数不是生产速度慢,而是前端信息不全、确认反复、物料不到位。
常见原因
- 设计稿反复修改,印前文件迟迟定不下来。
- 签样拖延,样品寄出后无人确认。
- 特殊纸张、特殊工艺需要外协,外协排期不可控。
- 订单集中在下半月或节前,产能挤兑。
- 质量标准事先没约定,验收时扯皮返工。
预防方法
- 倒排工期:从上市日期往前推,给打样、签样、生产、物流各留出缓冲。
- 设定确认时限:签样环节明确几个工作日内必须回复,超时视为默认。
- 提前锁定特殊材料,必要时先备料再定稿。
- 避开行业旺季高峰下单,或提前与供应商预约产能。
- 把质量标准和验收方式写进订单,减少事后争议。
常见问题快速自查清单
项目启动前和量产前各过一遍,能挡掉大部分问题。
环节自查要点 需求渠道、运输方式、预算、上架时间是否全部明确 结构内尺寸是否留余量;是否用计划量产材料打过白样 平面文件是否CMYK;专色是否给色号;出血和刀模线是否规范 色彩是否签样;签样用纸是否与量产一致;色差范围是否约定 工艺工艺数量是否克制;覆膜是否影响回收;烫印位置是否避开折线 成本是否用了标准盒型;专色能否减;小单能否拼版 合规标识是否齐全;材料是否符合目的地法规;是否做过必要检测 交期是否倒排工期;特殊材料是否锁定;签样时限是否明确 验收抽检标准、短溢装比例、不合格处理方式是否写入订单把这张清单当成项目管理的固定动作,包装从设计到交付的确定性会明显提升。开元官网在包装方案、印刷工艺与材质选择上的经验也表明:真正决定成败的不是某一个环节做得多漂亮,而是整条链路的信息是否对齐、标准是否前置。