
看包装案例,真正要看的是决策过程,而不是最终效果图。一套包装从创意到成品,中间要经过结构打样、材质选型、工艺验证、小批量试产、量产跟单等多道关口,每一道关口都可能推翻前面的方案。参数表告诉你纸张克重、印刷色数、工艺名称,却不会告诉你为什么选这个克重、为什么放弃那道工艺、为什么打样三次才定稿。开元官网在整理作品案例时,刻意保留了这些"被放弃的方案"和"修改记录",因为对正在筹备包装项目的企业来说,别人的弯路往往比别人的成品更有参考价值。下文通过四个不同行业的真实落地过程,拆解包装设计从创意到成品的完整链条,并在最后给出可直接使用的检查清单。
为什么看案例比看参数更有用
包装参数是静态的,包装落地是动态的。同样一句"350克白卡纸加覆哑膜",用在食品礼盒上可能刚好,用在日化产品上就可能因为货架期长、湿度变化而出现翘边。参数不描述使用场景,案例描述。开元网站在服务客户的过程中发现,企业在立项阶段最容易犯的错误,是拿着供应商的工艺清单逐项勾选,而不是先明确产品要经历什么样的流通环境、陈列环境和使用环境。
案例的价值体现在三个层面。第一是约束条件的呈现:预算上限、起订量、交期、运输方式、渠道陈列规范,这些约束决定了方案的空间,参数表里看不到。第二是取舍逻辑:预算有限时先保结构还是先保工艺,外观要求高时用特种纸还是用普通纸加印刷模拟,这些取舍没有标准答案,只有适配答案。第三是验证方法:怎么判断一个结构能不能过跌落测试,怎么判断一种材质在梅雨季会不会出问题,案例里记录的是验证手段,而不是结论。
此外,案例还能帮助企业建立合理预期。很多首次做包装的客户以为设计定稿就等于项目完成,实际上设计定稿通常只占整个周期的三分之一,后面的打样、改版、试产、量产跟单才是消耗时间和精力的部分。提前看到完整流程,能避免排期上的误判。
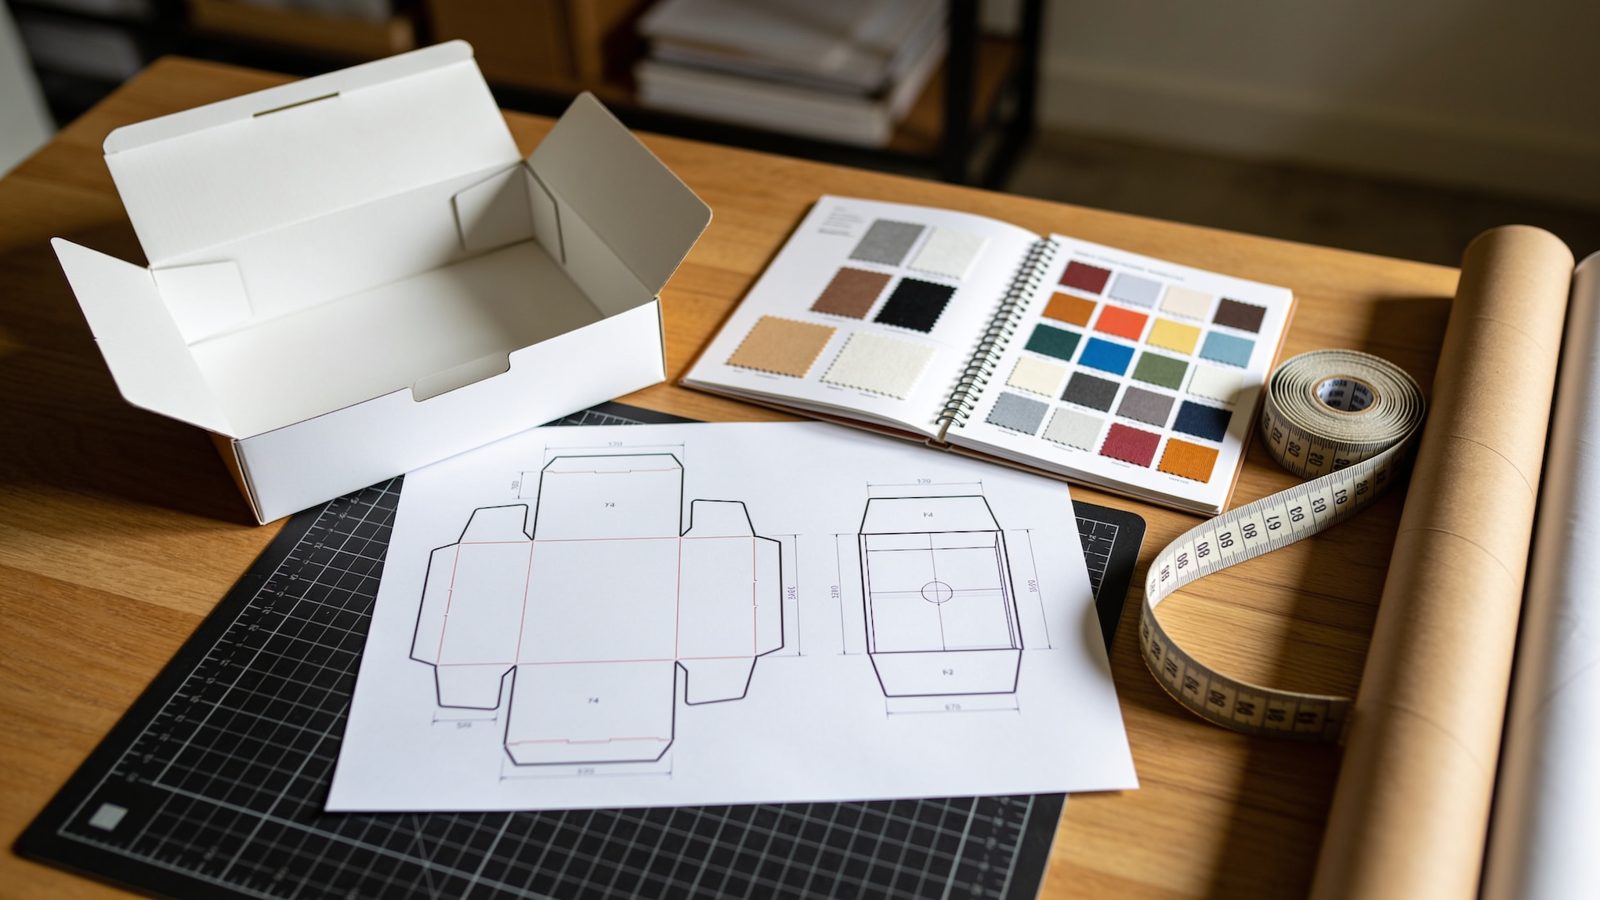
案例一:食品礼盒包装的创意与工艺落地
这个项目的起点是一个中秋食品礼盒的创意方向:外盒希望呈现手工质感,内衬希望固定六枚独立小盒,整体要能承受快递运输。创意稿给出的方案是灰板裱纸的天地盖结构,表面做压纹加局部烫金。
创意阶段的结构可行性判断
创意稿进入结构评估后,第一个问题是天地盖的配合公差。灰板裱纸后,纸板厚度加上裱纸层的厚度,会让盖与盒身的间隙变得敏感。间隙过小,湿度变化后盖不上;间隙过大,运输中盖体松动、边角磕碰。结构工程师根据灰板厚度和裱纸方式重新计算了配合尺寸,并在盖内增加了一层内衬纸作为缓冲。
工艺验证中的三次调整
第一次打样暴露了两个问题。一是压纹深度与烫金位置重叠,烫金边缘出现轻微糊版;二是内衬的卡纸折叠后回弹,小盒固定不牢。第二次打样把烫金区域与压纹区域错开,内衬改用带卡槽的模切结构,回弹问题解决,但模切刀线在折角处出现轻微爆线。第三次打样调整了刀线圆角和压痕深度,并更换了裱纸胶水,爆线问题消除。
这个过程说明一件事:工艺之间会互相干扰。压纹、烫金、模切、裱糊不是可以随意叠加的独立选项,顺序和位置都需要在打样阶段验证。开元官网在这个案例中保留的修改记录,比最终成品图更有参考意义。
案例二:日化产品包装的材质与成本平衡
日化产品的包装难点不在创意,而在成本与货架期的双重压力。这个项目的产品是洗护类套装,渠道以商超和电商为主,包装需要满足货架陈列的挺度要求,同时控制单套成本。
材质方案的对比与选择
初期方案有三个:白卡纸裱瓦楞、灰板裱纸、全瓦楞直接印刷。三者在外观平整度、挺度、成本和起订量上各有取舍,对比如下:
方案外观平整度挺度成本水平适用场景 白卡纸裱瓦楞较好中等中等电商运输为主 灰板裱纸好高较高商超礼盒陈列 全瓦楞直接印刷一般中等较低大批量、轻陈列要求最终方案采用了白卡纸裱瓦楞作为主结构,在正面增加局部UV和击凸提升陈列质感,背面不做工艺以控制成本。这个选择的关键判断是:工艺只放在消费者视线停留的位置,非展示面用最基础的方案。
货架期与材质稳定性
日化产品在商超货架的停留时间可能长达数月,期间经历灯光照射和湿度波动。项目在打样阶段做了加速老化观察,重点看覆膜层是否起泡、击凸位置是否回弹变形。结论是覆膜选用哑膜比光膜更稳定,击凸深度控制在较小范围。这些结论无法从材质参数直接推导,只能通过实际观察获得。
案例三:电子产品包装的结构与运输保护
电子产品包装的核心指标是运输保护,外观是次要目标。这个项目的产品是带金属外壳的小型设备,重量集中在机身一侧,包装需要承受多次装卸和长途运输。
结构设计从跌落测试反推
项目没有先做外观设计,而是先确定运输测试条件,再反推结构。内衬采用模切卡纸加EVA缓冲块的组合,卡纸负责定位,EVA负责吸收冲击。第一版内衬的问题是缓冲块位置偏上,设备底部在跌落时与盒底直接接触。第二版把缓冲块下移并增加底部支撑,同时把设备在盒内的重心调整到靠近几何中心的位置。
配件分区与开箱体验
电子产品的配件数量多,充电器、线材、说明书需要分区放置。项目采用分层内衬,上层放设备,下层放配件,每层独立模切。这样做的代价是包装体积增大,但降低了配件在运输中互相碰撞的风险。开箱顺序也经过设计,消费者打开外盒后第一眼看到的是设备本体,配件在下一层,避免开箱时配件散落。
这个案例的启示是:电子产品包装的设计起点是物流环境,不是视觉风格。先明确运输方式、堆码层数、装卸次数,再决定结构和缓冲材料,顺序不能颠倒。
案例四:农产品包装的地域特色与量产难点
农产品包装的典型矛盾是:地域特色要求手工感和差异化,量产要求标准化和效率。这个项目的产品是地方特色干货,包装需要体现产地特征,同时满足电商发货的效率要求。
地域元素的工艺转化
创意方向是从产地建筑和纹样中提取图形元素。直接使用照片印刷会导致每批次色差明显,最终改为矢量化的图形加专色印刷,颜色稳定性更好。表面工艺选用触感膜,模拟纸张的粗糙手感,替代了原本设想的真实材质贴片,因为贴片在量产中无法保证位置一致。
量产中的效率问题
第一批量产暴露的问题集中在糊盒环节。包装盒的异形结构导致糊盒机需要降速运行,产能低于预期,交期紧张。解决方式是在不影响外观的位置增加定位标记,并调整糊口宽度,使设备能够稳定运行。此外,内衬的手工放置环节耗时较长,后来改为预粘内衬,减少人工步骤。
农产品包装还有一个容易被忽略的点:季节性与库存。产品有明确的采收和销售周期,包装的起订量需要与销售预测匹配,避免旺季断货或淡季积压。这个项目最终采用主结构统一、表面标签区分规格的方式,降低了多规格带来的库存压力。
从案例中总结的包装落地检查清单
以上四个案例覆盖了食品、日化、电子、农产品四个方向,问题各不相同,但落地的检查逻辑是共通的。以下清单按项目推进顺序排列,可直接用于立项和验收。
立项阶段
- 明确产品的流通环境:运输方式、堆码层数、预计装卸次数、仓储湿度条件。
- 明确陈列环境:货架位置、灯光条件、竞争对手的视觉密度。
- 明确预算上限和起订量,并确认预算是否包含打样费和模具费。
- 明确交期,倒推打样和改版的时间余量。
设计与打样阶段
- 结构方案是否经过配合公差计算,尤其是天地盖、抽屉盒等有配合关系的结构。
- 多种工艺叠加时,是否验证了工艺之间的干扰,例如压纹与烫金的位置关系。
- 模切刀线在折角处是否做了圆角处理,压痕深度是否与纸板厚度匹配。
- 打样是否覆盖了实际材质和实际工艺,而不是用替代材料示意。
- 是否做了运输模拟或跌落测试,测试条件是否与实际物流一致。
试产与量产阶段
- 糊盒、模切等工序的设备适配性是否确认,异形结构是否需要降速。
- 人工装配环节的步骤是否可简化,例如内衬预粘、配件预装。
- 多规格产品是否采用统一主结构加表面区分的方式控制库存。
- 首批量产的抽检项目是否包含色差、尺寸、粘合强度、缓冲件位置。
- 是否保留了打样确认样,作为量产验收的比对基准。
这份清单不能替代具体项目的专业评估,但可以帮助企业在与设计方、供应商沟通时,把问题问在正确的位置上。开元官网在作品案例栏目中持续更新各类包装项目的落地记录,包括被否决的方案和修改过程,目的不是展示成品,而是让后来者少走弯路。包装落地没有捷径,但有方法:把约束条件说清楚,把验证环节做扎实,把量产细节提前想到。